Для более быстрого ответа, пожалуйста, укажите свой WhatsApp или Skype в вашем сообщении, чтобы мы могли связаться с вами как можно скорее.
Чтобы помочь нам ответить быстрее, пожалуйста, оставьте свой WhatsApp, электронную почту или детали проекта. Мы обычно отвечаем в течение 24 часов. Для срочных запросов свяжитесь с нами через WhatsApp: +8617862411260 или WeChat: +8617862411260. Позвоните нам напрямую.
Lily| Основатель, Senserui | Опубликовано: 18 августа 2026 г. · Последняя проверка: 18 августа 2026 г. Техническая проверка: инженерная команда Senserui
Пылеуловитель для сварочных работ — это фильтрационная система, которая улавливает сварочный дым у дуги и отделяет его от воздушного потока перед выбросом. Сварочные установки отличаются от систем общего пылеудаления риском воспламенения: по тем же воздуховодам проходят искры, тлеющие частицы и реакционноспособная металлическая пыль, поэтому обнаружение искр и сброс взрыва являются критериями выбора, а не дополнительными опциями.
Этот термин охватывает две разные машины, объединённые одним названием.
Вытяжка для сварочного дыма улавливает факел непосредственно у дуги или рядом с ней, фильтрует его, а затем либо возвращает очищенный воздух в цех, либо отводит его наружу. Определяющим ограничением является расстояние до зоны захвата, поскольку сварочный дым обладает подъемной силой и рассеивается в течение одной-двух секунд после выхода из сварочной ванны.
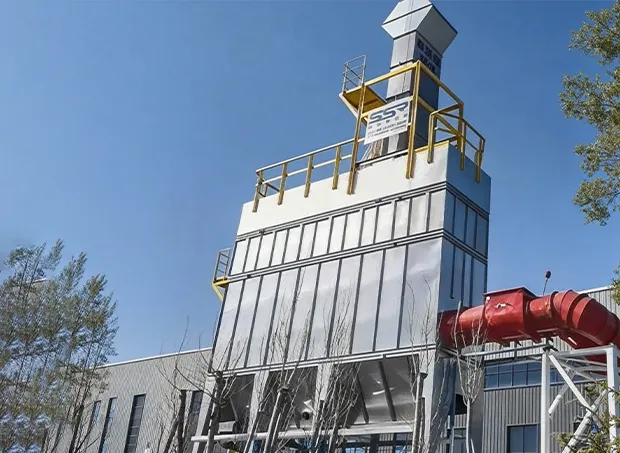
Централизованный основной агрегат пылеулавливания обслуживает сеть точек забора воздуха, подключённых воздуховодами по всему производственному цеху, — сварочные посты, столы плазменной резки, верстаки для шлифования и полировки — направляя их в единый блок фильтрации и выброса воздуха.
Оба варианта — это «пылеуловители для сварки». Их выбирают по разным критериям, и цех, который покупает второй вариант, когда ему требовался первый, получает отличную фильтрацию, но плохой захват — а в зоне дыхания оператора ничего не меняется.
Стоит отдельно выделить ещё один момент. Сварочный дым — это не сварочная пыль. Дым представляет собой пары металла, конденсирующиеся в субмикронные частицы, — в основном оксиды расплавляемого металла. Пыль образуется механически: при шлифовании, резке, удалении шлака, очистке проволочной щёткой. На производстве металлоконструкций образуется и то и другое, обычно в пределах одних и тех же трёх метров; они по-разному нагружают фильтрующий материал и по-разному создают риск воспламенения.
Посмотрите на страницы продуктов, которые занимают высокие позиции по этому запросу, — картина везде одна и та же: показатели эффективности фильтрации, описания фильтрующих материалов картриджей, таблицы моделей. Контроль искр упоминается как один из пунктов списка характеристик. Почти нигде не объясняется, что это должно быть решением: какие именно меры контроля воспламеняемости нужны вашему цеху и почему это определяется характером выполняемых сварочных работ.
Это неверно, потому что фильтрация — это та часть, которую может обеспечить большинство поставщиков. Путь воспламенения — это то, что различается в зависимости от цеха.
Рассмотрим, что физически перемещается по воздуховоду на производстве металлоконструкций. Да, дым. Но также: не полностью остывшие брызги расплава, искры от шлифования, фрагменты шлака от резки и накопившиеся мелкие металлические частицы, оседающие на стенках воздуховода и покрывающие фильтрующий материал. Такое сочетание объединяет источник воспламенения и слой горючего материала в одном замкнутом объёме, в конце которого находится коллектор.
NFPA 660 — стандарт для горючей пыли и твёрдых частиц, издание 2025 года, опубликованный Национальной ассоциацией противопожарной защиты, — это сводный стандарт, охватывающий опасности пожаров и взрывов, связанные с горючими твёрдыми частицами, включая металлическую пыль; он рассматривает анализ опасности пыли, взрывозащиту и требования к оборудованию. В Соединённых Штатах OSHA публикует стандарты и рекомендации по опасностям, связанным с горючей пылью, в рамках норм для промышленности общего назначения. Для оборудования, эксплуатируемого в ЕС или поставляемого на рынок ЕС, рамочная директива ATEX (Directive 2014/34/EU, Европейская комиссия) регулирует оборудование, предназначенное для использования в потенциально взрывоопасных средах.
Анализ пылевой опасности — это этап, который преобразует документацию в спецификацию оборудования. Он должен проводиться до формирования коммерческого предложения, а не после размещения заказа.
Именно эту часть упускают страницы каталогов. Требования к контролю воспламеняемости зависят от того, что именно вы свариваете, а не от размера установки для удаления загрязнений.
Исходный параметр 1: процесс
| Процесс | Что попадает в воздуховод | Следствие для конструкции |
| GMAW / MIG | Большой объём дыма, горячие брызги | Контроль искр на ответвлениях, обслуживающих пост |
| GTAW / TIG | Мало дыма, минимальные брызги | Ориентированная на улавливание; риск воспламенения определяется соседними операциями |
| FCAW / порошковая проволока | Большой объём дыма и частицы шлака | Более высокая нагрузка на воздуховоды; фрагменты шлака поступают горячими |
| Плазменная и кислородная резка | Высокоскоростные искры и расплавленные частицы | Искрозащита обязательна |
| Шлифовка и удаление шлака | Непрерывный поток искр, механическая металлическая пыль | Основной источник воспламенения в большинстве производственных цехов |
Цех, который считает себя «сварочным цехом», обычно выполняет шлифование больше часов, чем сварку дугой. Именно при шлифовании возникают искры, и если шлифовальные посты используют общие воздуховоды со сварочными постами, вся сеть наследует этот риск.
Входной параметр 2: Основной металл
Пыль углеродистой стали ведёт себя относительно предсказуемо. Алюминий, магний и титан — нет. Мелкодисперсные частицы этих металлов реакционноспособны, и их смешивание со стальной пылью или с влагой внутри пылеуловителя создаёт условия, которые не охватываются спецификацией общего назначения. При обработке нержавеющей стали образуются пары, содержащие хром и никель, поэтому здесь важен не только риск воспламенения, но и воздействие на здоровье.
Практическое правило: обработка алюминия и магния не должна использовать общую систему пылеулавливания с обработкой чёрных металлов без явного рассмотрения вопроса смешивания при анализе опасности пыли. Это самая распространённая ошибка в спецификациях смешанных по материалам производственных цехов.
Исходные данные 3: покрытие
То, что находится на металле до соприкосновения дуги с ним, полностью меняет состав сварочного дыма:
Оцинкованная сталь — дым оксида цинка, представляющий опасность для здоровья при воздействии и вызывающий быстрое забивание фильтра
С грунтовкой или окраской — органические продукты разложения в воздушном потоке, что скорее относится к проблеме ЛОС, чем к проблеме пыли
Промасленный или смазанный материал — масляный туман конденсируется на фильтрующем материале, забивая его и делая пылевой слой липким, а не легко осыпающимся
Покрытие или плакировка с неизвестным составом — случай, когда проверка паспорта безопасности оправдывает задержку
Маслянистый материал требует особого внимания, поскольку отказ развивается медленно. Фильтрующий материал постепенно засоряется, перепад давления растёт, расход воздуха падает, улавливание ухудшается, и к тому времени, когда кто-то связывает симптом с причиной, картриджи уже невозможно восстановить.
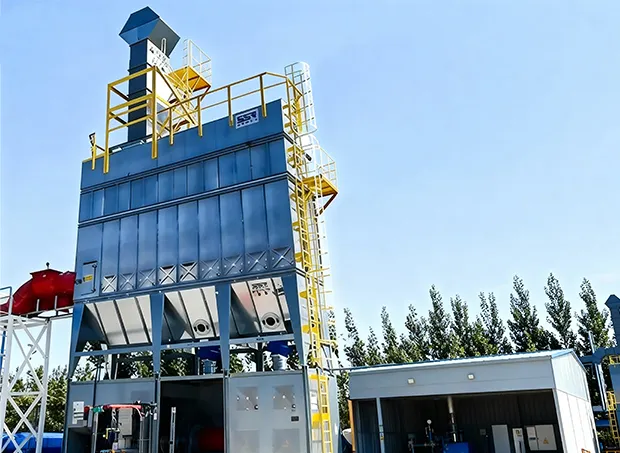
| У источника выделения (серия W) | Централизованная сеть (серия CZ) | |
| Номинальная мощность | 1.1–3 kW | 30–150 kW |
| Воздушный поток | 700–2 000 м³/ч | 30,000–150,000 м³/ч |
| Опубликованные габариты | прибл. 700 × 350 × 1 360 мм | Д примерно 3 500–13 000 мм, Ш примерно 2 400 мм, В примерно 8 500 мм |
| Заявленный уровень шума | — | ≤80 дБ |
| Обслуживает | Одна точка сварки, шлифования или металлообработки | Общезаводская сеть воздуховодов |
| Качество улавливания | Максимальная — вытяжной зонт расположен у дуги | Полностью зависит от конструкции вытяжного зонта на каждом рабочем месте |
| Дальность переноса тлеющих частиц | Небольшое; фильтр находится всего в нескольких метрах от источника | Большая; тлеющие частицы могут пройти всю длину магистрального |
| Заявленные функции безопасности | Компактная локальная установка | Обнаружение искр, обнаружение обрыва цепи, взрыворазрядная защита, защита аварийной остановки |
| Гибкость | Перемещается вслед за рабочей зоной | Стационарная; перенос поста требует работ с воздуховодами |
| Вид отказа | Одна станция не работает | Остановка производственного цеха |
| Оптимальное применение | Цеха, выполняющие работы на заказ, переменные рабочие позиции, небольшое количество постов | Производственный участок с фиксированной планировкой и большим количеством одновременно работающих постов |
Сравнение меняется на противоположное в зависимости от того, каким риском вы управляете. Улавливание непосредственно у источника выигрывает по концентрации в зоне дыхания и проигрывает по централизованным системам контроля безопасности. Централизованная система оснащается средствами контроля воспламенения, но также переносит искру дальше, прежде чем что-либо её перехватит.
В отличие от передвижных однорукавных вытяжных установок, широко применяемых в небольших цехах, централизованная система удаляет загрязняющие вещества за пределы здания, а не возвращает их обратно после фильтрации, сводит обслуживание к единой точке и обеспечивает защиту от искр и взрывов непосредственно на пылеуловителе. Ее недостаток — отсутствие мобильности, что для производств с крупногабаритными сварными узлами в нестационарных положениях является существенной потерей.
Большинство производств с количеством постов выше определенного уровня в итоге используют оба решения: централизованную вытяжку для стационарных столов и шлифовальных постов и передвижные установки для мобильных операций.
| Параметр | Опубликованный показатель |
| Модели | CZ30 / CZ60 / CZ90 / CZ120 / CZ150 |
| Номинальная мощность | 30–150 kW |
| Воздушный поток | 30,000–150,000 м³/ч |
| Длина оборудования | прибл. 3 500–13 000 мм |
| Ширина | прибл. 2 400 мм |
| Высота | прибл. 8 500 мм |
| Уровень шума | ≤80 дБ |
| Предназначен для | Сварка, резка, шлифовка, полировка, тяжелая металлообработка |
| Заявленные функции безопасности | Обнаружение искр, обнаружение обрыва цепи, взрыворазрядная защита, защита аварийной остановки |
Четыре элемента безопасности стоит рассмотреть по отдельности, а не как единый блок, поскольку каждый из них устраняет свой тип отказа.
Система обнаружения искр контролирует воздушный поток на наличие источников воспламенения, движущихся к фильтру. Это средство контроля напрямую соответствует приведённой выше таблице процессов: предприятию, где плазменная резка или непрерывное шлифование выполняются с отводом в сеть, оно необходимо так, как не требуется цеху TIG с малым объёмом работ.
Контроль обрыва цепи отслеживает механическую систему транспортировки при выгрузке. Его легко упустить из виду, поскольку он кажется удобной функцией для обслуживания. Но это не так. Остановка выгрузки означает, что собранный материал накапливается, а не удаляется, а это именно то условие образования слоя горючего материала, при котором источник воспламенения становится опасным, а не безвредным.
Сброс давления взрыва — это признание того, что первые два рубежа защиты могут отказать. Он обеспечивает расчетный путь для отвода давления, исключая его прорыв через корпус пылеуловителя обратно в производственное помещение.
Аварийная остановка отключает систему, не оставляя вентилятор втягивать воздух через развивающееся аварийное событие.
Высота — практическое ограничение при планировании: примерно 8 500 мм. В существующем производственном здании измерьте свободную высоту до самого нижнего препятствия — фермы крыши, кранового рельса или магистрального трубопровода спринклерной системы — прежде чем разрабатывать планировку.
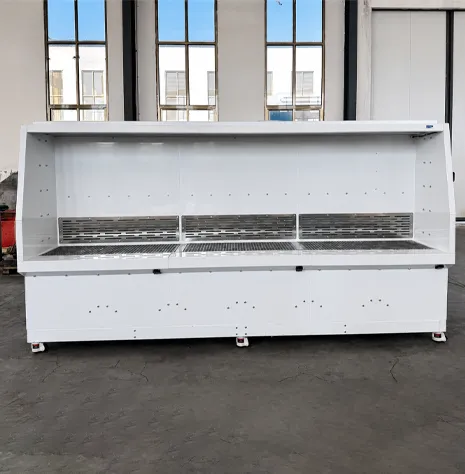
Там, где собранный материал поступает в бункер хранения, система пылесборника Серия MS В системе пылесборника указаны сброс взрыва, пожаротушение, контроль температуры и контроль давления воды — всё это относится к заявленным функциям безопасности. Для отдельных станций шлифования и полировки Серия PD отдельная установка включает конструкцию для перехвата искр, а Серия PW шлифовальный стол имеет встроенную искрогасящую конструкцию со сменными фильтрующими элементами.
Соответствие на уровне компании охватывает систему управления качеством ISO 9001:2015 и соответствие требованиям CE; взрывозащита разработана на основе принципов ATEX. Номера сертификатов для конкретных изделий, сведения о выдавших их органах и ссылки на уполномоченные органы не публикуются. Это различие в формулировках важно при закупках и относится к каждому поставщику, которого вы оцениваете: «разработано на основе ATEX
принципы» и «сертифицировано по ATEX» — это разные утверждения. Запросите сертификат, если он необходим для вашего проекта.
Цена предоставляется по запросу и зависит от конфигурации системы и требований проекта. Расход воздуха, тип материала, планировка, воздуховоды, фильтрация и конфигурация системы безопасности слишком сильно влияют на итоговую стоимость, поэтому опубликованная цена для конкретной модели не имела бы практического смысла.
Считать, что искрогаситель снимает все вопросы. Механический искрогаситель управляет траекторией. Он не обнаруживает материал, уже скопившийся в пылесборнике, и не воздействует на него.
Направлять алюминий и сталь в один пылеуловитель только потому, что оба материала — «металл». Разная реакционная способность, разный профиль опасности. Рассмотрите это при анализе опасности пыли, а не после.
Объединение воздуховодов шлифовального и сварочного оборудования без учёта искровой нагрузки. Шлифование обычно создаёт больше источников воспламенения, чем сварочная дуга, и часто выполняется дольше.
Выбор оборудования только под дым без учета механической пыли. Фильтрующий материал, подобранный для субмикронного дыма, при запылении частицами от шлифовки ведет себя иначе и выходит из строя раньше.
Игнорирование того, что находится на металле. Масляная плёнка, оцинкованное покрытие и грунтовка по-разному влияют на нагрузку на фильтрацию, и ни один из этих факторов не учитывается при расчёте расхода воздуха.
Считать систему выгрузки второстепенной деталью хозяйственного обслуживания. Контроль обрыва цепи существует потому, что выгрузка является компонентом безопасности.
Централизованная вытяжная система со встроенным контролем воспламенения обеспечивает производственному предприятию одну точку технического обслуживания, удаление загрязнений из здания вместо их рециркуляции и контрольно-измерительные приборы на пути распространения воспламенения. Это требует:
Для цеха с шестью рабочими местами, где выполняются разнообразные работы, переносные установки и строгий порядок уборки действительно могут быть лучшим решением. Для производства с фиксированной планировкой, где шлифование ведётся большую часть смены, расчёты обычно говорят в пользу другого варианта.
О: Вытяжка сварочного дыма улавливает шлейф у дуги или рядом с ней и выбирается по расстоянию захвата. Центральная система пылеулавливания обслуживает сеть воздуховодов от нескольких постов и выбирается по общему расходу воздуха, статическому давлению и конфигурации безопасности. Многие производственные предприятия используют оба типа систем.
О: Всё зависит от того, что поступает в сеть воздуховодов. Плазменная или кислородная резка, сварка порошковой проволокой и непрерывное шлифование — всё это приводит к попаданию источников воспламенения в воздуховод. Небольшие объемы TIG-сварки по чистой стали — совсем другое дело. Именно анализ пожаровзрывоопасности пыли переводит эту оценку в конкретные технические требования.
О: Не без предварительного детального анализа. Мелкие частицы алюминия реакционноспособны и ведут себя иначе, чем пыль черных металлов, а их смешивание внутри пылеуловителя создает условия, не предусмотренные стандартными техническими условиями. Это самая распространенная ошибка при подборе оборудования для цехов, работающих с различными материалами.
О: Она контролирует механическую систему транспортировки выгружаемого материала. Если выгрузка останавливается, собранный материал накапливается в пылеулавливателе, а не перемещается в накопитель. Именно такое скопление топлива превращает случайно попавший тлеющий уголь в опасное событие.
О: В официальных формулировках указано, что взрывозащита спроектирована на основе принципов ATEX. Номера сертификатов продукции и выдавшие их органы в открытых источниках не публикуются. Если требуется сертифицированное оборудование, запросите соответствующий документ.
О: Это зависит от типа вытяжного зонта и расстояния до точки улавливания, а не только от процесса сварки. Расход воздуха в ответвлении рассчитывается по площади присоединения и требуемой скорости транспортирования, затем суммируется по всей сети с обоснованным коэффициентом одновременности.
О: Предоставляется по запросу в зависимости от конфигурации системы и требований проекта.
Конкретный первый шаг: пройдите по цеху во время обычной смены и для каждого рабочего места запишите, что именно сваривают или режут, какое покрытие нанесено на материал и сколько часов поблизости выполняется шлифовка. Этот лист заметок станет основой анализа опасности, связанной с пылью, и именно эти данные определят необходимые меры контроля воспламеняемости. В цехах, где также выполняются малярные работы или порошковая окраска, параллельно возникает вопрос очистки от ЛОС, который пылеулавливающая система не решает; поэтому целесообразно рассматривать эти два направления одновременно, а не последовательно.
Сенсеруй является производителем промышленного экологического оборудования, специализирующимся на системах удаления пыли и очистки от ЛОС. Его работа сосредоточена на проектировании систем на основе инженерных решений, модульной стандартизации, стабильности производства и разработке более безопасных и удобных в обслуживании решений для промышленного контроля загрязнения воздуха. Компания Senserui основана в 2017 году и ведёт производство на базе площадью около 10 000 м² в Циндао, Китай, выполняя собственные испытания воздушного потока, уровня шума и фильтров перед поставкой. Техническая проверка выполнена инженерной командой Senserui и охватывает проектирование систем, планирование процессов, контроль качества, сборку и ввод в эксплуатацию, послепродажную поддержку, а также эксплуатацию систем на основе IoT.