Für eine schnellere Antwort geben Sie bitte Ihre WhatsApp- oder Skype-Nummer in Ihre Nachricht ein, damit wir Sie so schnell wie möglich kontaktieren können.
Um uns eine schnellere Antwort zu ermöglichen, hinterlassen Sie bitte Ihre WhatsApp-Nummer, E-Mail oder Projektdetails. Wir antworten normalerweise innerhalb von 24 Stunden. Bei dringenden Anfragen kontaktieren Sie uns über WhatsApp: +8617862411260 oder WeChat: +8617862411260. Rufen Sie uns direkt an.
Lily | Gründerin, Senserui | Veröffentlicht: 18. August 2026 · Zuletzt geprüft: 18. August 2026 Technische Prüfung: Senserui Engineering Team
Ein Staubabscheider für Schweißarbeiten ist ein Filtersystem, das Metallrauch am Lichtbogen erfasst und vor der Abluftabgabe aus dem Luftstrom abscheidet. Schweißanwendungen unterscheiden sich von der allgemeinen Staubabsaugung durch die Entzündungsgefahr: Dieselben Rohrleitungen führen Funken, Glutpartikel und reaktiven Metallstaub, weshalb Funkenerkennung und Explosionsdruckentlastung Auswahlkriterien und kein Zubehör sind.
Der Begriff umfasst zwei unterschiedliche Maschinen, die denselben Namen tragen.
Ein Schweißrauchabsauger erfasst die Rauchfahne am oder in der Nähe des Lichtbogens, filtert sie und führt die Luft entweder in die Werkstatt zurück oder leitet sie ab. Seine entscheidende Einschränkung ist die Erfassungsdistanz, da Schweißrauch aufsteigt und sich innerhalb von ein bis zwei Sekunden nach dem Austritt aus dem Schmelzbad verteilt.
Eine zentrale Staubabsauganlage versorgt ein Netzwerk kanalgebundener Erfassungspunkte in einer Fertigungshalle – Schweißarbeitsplätze, Plasmatische, Schleif- und Polierarbeitsplätze – und führt sie einer gemeinsamen Filter- und Ablufteinheit zu.
Beide sind „Schweißstaubabscheider“. Ihre Auswahl erfolgt nach unterschiedlichen Kriterien. Ein Betrieb, der das zweite System kauft, obwohl er das erste benötigt hätte, erhält zwar eine hervorragende Filtration, aber eine unzureichende Erfassung – und damit keine Verbesserung im Atembereich der Beschäftigten.
Es gibt noch einen dritten Aspekt, den man gesondert betrachten sollte. Schweißrauch ist nicht Schweißstaub. Rauch besteht aus Metalldampf, der zu Partikeln im Submikrometerbereich kondensiert – überwiegend Oxide des jeweils geschmolzenen Metalls. Staub entsteht mechanisch: beim Schleifen, Schneiden, Entschlacken und Bürsten mit Drahtbürsten. Ein Fertigungsbetrieb erzeugt beides, meist im Umkreis derselben drei Meter; beide belasten Filtermedien unterschiedlich und bergen unterschiedliche Entzündungsrisiken.
Ein Blick auf die Produktseiten, die bei diesem Suchbegriff weit oben erscheinen, zeigt immer dasselbe Muster: Angaben zum Filterwirkungsgrad, Beschreibungen der Filterpatronenmedien und Modelltabellen. Die Funkenkontrolle erscheint als Aufzählungspunkt in der Merkmalsliste. Sie wird fast nie als Entscheidungsfrage erläutert: Welche Zündschutzmaßnahmen braucht Ihr Betrieb und warum ergeben sie sich aus den von Ihnen eingesetzten Schweißverfahren?
Das ist die falsche Reihenfolge, denn die Filtration ist der Teil, den die meisten Anbieter liefern können. Der Zündpfad ist der Teil, der sich von Betrieb zu Betrieb unterscheidet.
Bedenken Sie, was in einem Fertigungsbetrieb physisch durch ein Rohrleitungssystem strömt. Rauch, gewiss. Doch auch: noch nicht vollständig abgekühlte Schweißspritzer, Schleiffunken, Schlackereste vom Trennen sowie abgelagerter feiner Metallstaub, der die Rohrwandungen auskleidet und das Filtermedium bedeckt. Diese Kombination bringt eine Zündquelle und ein Brennstoffbett in denselben geschlossenen Raum – und der Entstauber sitzt an dessen Ende.
NFPA 660 — Norm für brennbare Stäube und Partikelfeststoffe, Ausgabe 2025, herausgegeben von der National Fire Protection Association, ist die konsolidierte Norm für Brand- und Explosionsgefahren durch brennbare Partikelfeststoffe, einschließlich Metallstäuben, und behandelt die Staubgefahrenanalyse, den Explosionsschutz sowie Anforderungen an die Ausrüstung. In den Vereinigten Staaten veröffentlicht die OSHA im Rahmen der Vorschriften für die allgemeine Industrie Normen und Leitlinien zu Gefahren durch brennbare Stäube. Für Anlagen in der EU oder Geräte, die in die EU verkauft werden, regelt der ATEX-Rahmen (Richtlinie 2014/34/EU, Europäische Kommission) Geräte, die für den Einsatz in explosionsgefährdeten Bereichen bestimmt sind.
Die Staubgefahrenanalyse ist der Schritt, der aus diesen Dokumenten eine Ausrüstungsliste macht. Sie gehört vor die Angebotserstellung, nicht nach die Bestellung.
Das ist der Teil, den die Katalogseiten auslassen. Ihre Anforderungen an die Zündquellenkontrolle hängen davon ab, was Sie schweißen, nicht von der Größe des Abscheiders.
Eingangsgröße 1: Der Prozess
| Verfahren | Was in die Rohrleitung gelangt | Auswirkung auf die Auslegung |
| GMAW / MIG | Hohe Rauchentwicklung, heiße Spritzer | Funkenkontrolle an den Abzweigungen zur Station |
| GTAW / WIG | Geringe Rauchentwicklung, minimale Spritzer | Erfassungsorientiert; Entzündungsrisiko durch benachbarte Arbeitsvorgänge bedingt |
| FCAW / Fülldrahtschweißen | Hohe Rauch- und Schlackepartikelbelastung | Höhere Belastung der Rohrleitungen; Schlackereste treffen heiß ein |
| Plasma- und Autogenschneiden | Funken und geschmolzene Auswürfe mit hoher Geschwindigkeit | Funkenkontrolle ist keine Option, sondern Pflicht |
| Schleifen und Entschlacken | Kontinuierlicher Funkenstrom, mechanisch erzeugter Metallstaub | Die vorherrschende Zündquelle in den meisten Fertigungsbetrieben |
In einem Betrieb, der sich als „Schweißbetrieb“ versteht, wird normalerweise mehr Stunden geschliffen als geschweißt. Beim Schleifen entstehen die Funken. Wenn die Schleifstationen dieselben Rohrleitungen wie die Schweißstationen nutzen, betrifft dieses Risiko das gesamte Netz.
Eingabe 2: Das Grundmetall
Kohlenstoffstahlstaub verhält sich relativ vorhersehbar. Aluminium, Magnesium und Titan nicht. Feine Partikel dieser Metalle sind reaktiv, und ihre Vermischung mit Stahlstaub oder Feuchtigkeit im Inneren eines Abscheiders schafft Bedingungen, die eine allgemeine Spezifikation nicht abdeckt. Edelstahl erzeugt chrom- und nickelhaltigen Rauch, was ebenso eine Frage der gesundheitlichen Exposition wie der Entzündungsgefahr ist.
Die praktische Regel: Bei der Verarbeitung von Aluminium und Magnesium sollte kein gemeinsames Absaugsystem mit Arbeiten an Eisenwerkstoffen verwendet werden, ohne dass die Mischungsfrage im Rahmen der Gefährdungsanalyse für brennbare Stäube ausdrücklich geprüft wird. Dies ist der häufigste Spezifikationsfehler in Fertigungsbetrieben mit gemischten Materialien.
Faktor 3: Die Beschichtung
Was sich auf dem Metall befindet, bevor der Lichtbogen es berührt, verändert die Rauchzusammensetzung grundlegend:
Verzinkt – Zinkoxidrauch: eine Gesundheitsgefahr bei entsprechender Exposition und ein Problem durch schnelle Filterbeladung
Grundiert oder lackiert – organische Zersetzungsprodukte im Luftstrom, was eher einem VOC-Problem als einem Staubproblem entspricht
Geöltes oder geschmiertes Material – Ölnebel kondensiert auf dem Filtermedium, setzt es zu und macht den Filterkuchen klebrig, anstatt dass er sich leicht löst
Galvanisiert oder mit unbekannten Stoffen beschichtet – der Fall, bei dem sich die Verzögerung durch die Prüfung des Sicherheitsdatenblatts lohnt
Öliges Material verdient besondere Aufmerksamkeit, denn der Ausfall erfolgt schleichend. Das Filtermedium setzt sich zu, der Druckverlust steigt, der Luftstrom sinkt, die Erfassung verschlechtert sich, und bis jemand das Symptom mit der Ursache in Verbindung bringt, sind die Filterpatronen nicht mehr zu retten.
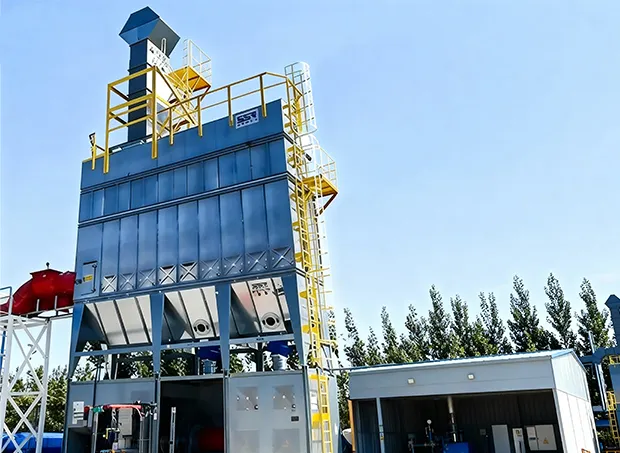
| Erfassung an der Entstehungsstelle (W-Serie) | Zentrales Netzwerk (CZ-Serie) | |
| Nennleistung | 1.1–3 kW | 30–150 kW |
| Luftstrom | 700–2.000 m³/h | 30.000–150.000 m³/h |
| Veröffentlichte Abmessungen | ca. 700 × 350 × 1.360 mm | L ca. 3.500–13.000 mm, B ca. 2.400 mm, H ca. 8.500 mm |
| Angegebener Geräuschpegel | — | ≤80 dB |
| Versorgt | Ein Schweiß-, Schleif- oder Metallbearbeitungsplatz | Ein zentrales, betriebsweites Rohrleitungsnetz |
| Erfassungsqualität | Höchste – die Haube sitzt direkt am Lichtbogen | Hängt vollständig von der Erfassungshaube am jeweiligen Arbeitsplatz ab |
| Flugstrecke von Glutpartikeln | Kurz; der Filter ist nur wenige Meter von der Quelle entfernt | Lang; Funken können die gesamte Länge der Hauptleitung zurücklegen |
| Angegebene Sicherheitsmerkmale | Kompakte, lokal angeordnete Einheit | Funkenüberwachung, Erkennung von Kettenrissen, Explosionsdruckentlastung, Not-Aus-Schutz |
| Flexibilität | Bewegt sich mit dem Werkstück | Starr; das Verlegen eines Arbeitsplatzes erfordert Anpassungen am Rohrleitungssystem |
| Fehlermodus | Eine Station außer Betrieb | Produktionsbereich außer Betrieb |
| Am besten geeignet für | Auftragsfertiger, wechselnde Arbeitspositionen, wenige Stationen | Fertigung mit festem Layout und vielen gleichzeitig betriebenen Stationen |
Der Vergleich kehrt sich um, je nachdem, welches Risiko man betrachtet: Eine punktuelle Erfassung an der Entstehungsquelle schneidet bei der Schadstoffkonzentration im Atembereich besser ab, bietet jedoch Nachteile bei der zentralen Sicherheitssensorik. Ein zentrales System verfügt über die entsprechende Zündschutzüberwachung, transportiert Glutpartikel aber auch weiter, bevor sie abgefangen werden können.
Im Vergleich zu den in kleineren Werkstätten üblichen tragbaren Schweißrauchabsaugern mit einem Absaugarm führt eine zentrale Anlage die Schadstoffe aus dem Gebäude ab, anstatt sie zu filtern und die Luft zurückzuführen, bündelt die Wartung an einem Punkt und integriert Funken- und Explosionsschutz am Abscheider. Dafür verzichtet sie auf die Möglichkeit, der Arbeit zu folgen – was für einen Betrieb, der große Schweißkonstruktionen in wechselnden Positionen schweißt, kein geringer Nachteil ist.
Die meisten Fertigungsbetriebe setzen ab einer bestimmten Zahl von Arbeitsstationen beide Systeme ein: eine zentrale Absaugung für die festen Werkbänke und Schleifstationen sowie mobile Geräte für Arbeiten an wechselnden Orten.
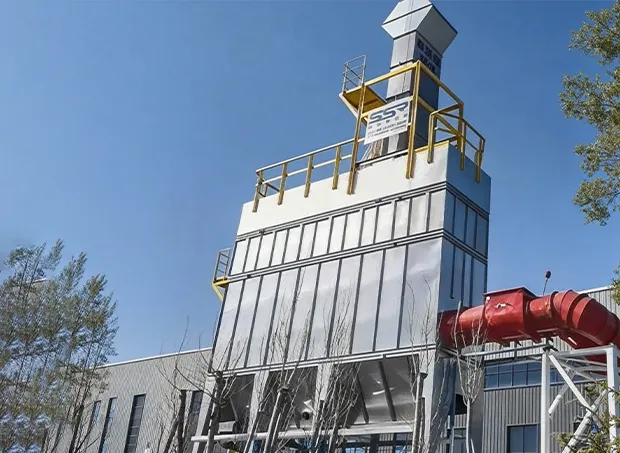
| Parameter | Veröffentlichter Wert |
| Modelle | CZ30 / CZ60 / CZ90 / CZ120 / CZ150 |
| Nennleistung | 30–150 kW |
| Luftstrom | 30.000–150.000 m³/h |
| Anlagenlänge | ca. 3.500–13.000 mm |
| Breite | ca. 2.400 mm |
| Height | ca. 8.500 mm |
| Geräuschpegel | ≤80 dB |
| Geeignet für | Schweißen, Schneiden, Schleifen, Polieren, schwere Metallverarbeitung |
| Angegebene Sicherheitsmerkmale | Funkenüberwachung, Erkennung von Kettenrissen, Explosionsdruckentlastung, Not-Aus-Schutz |
Die vier Sicherheitsaspekte sollten einzeln statt als Block gelesen werden, da sie vier unterschiedliche Fehlerfälle behandeln.
Die Funkenerkennung überwacht den Luftstrom auf Zündquellen, die sich in Richtung Filter bewegen. Sie ist die Schutzmaßnahme, die unmittelbar mit der obigen Prozesstabelle verknüpft ist: Ein Betrieb, der Plasmaanlagen oder kontinuierlich betriebene Schleifstationen an das Absaugnetz anschließt, benötigt sie in anderer Weise als ein Betrieb, der nur gelegentlich WIG schweißt.
Die Kettenrissüberwachung überwacht das mechanische Austragsfördersystem. Sie wird leicht übersehen, weil sie wie eine reine Wartungserleichterung klingt. Das ist sie nicht. Ein stillstehender Austrag bedeutet, dass sich das abgeschiedene Material ansammelt, statt abtransportiert zu werden – genau der Brennstoffbett-Zustand, der dazu führt, dass eine Zündquelle folgenschwer statt harmlos wird.
Druckentlastung ist das Eingeständnis, dass die ersten beiden Maßnahmen versagen können. Sie bietet einen gezielt dimensionierten Weg, über den der Druck entweichen kann, anstatt das Gehäuse des Entstaubers zu zerstören und in das Gebäude zurückzuschlagen.
Ein Not-Halt-Schutz schaltet das System ab, damit der Ventilator bei einem beginnenden Brandereignis nicht weiter Luft hindurchzieht.
Die Höhe ist die praktische Planungseinschränkung: etwa 8.500 mm. Messen Sie in einer bestehenden Fertigungshalle die lichte Höhe unter dem niedrigsten Hindernis – Dachbinder, Kranschiene, Sprinkler-Hauptleitung –, bevor das Layout gezeichnet wird.
Wenn das gesammelte Material in ein Lagersilo geleitet wird, ist die MS Series führt Explosionsdruckentlastung, Brandunterdrückung, Temperaturüberwachung und Wasserdrucküberwachung als Sicherheitsmerkmale des Staubbehältersystems auf. Für einzelne Schleif- und Polierstationen ist das PD-Serie der eigenständige Abscheider umfasst eine Funkenabscheidestruktur, und der PW-Serie Der Schleiftisch verfügt über eine integrierte feuerhemmende Konstruktion mit austauschbaren Filterelementen.
Auf Unternehmensebene werden Qualitätsmanagement nach ISO 9001:2015 und CE-Konformität angegeben; der Explosionsschutz ist auf Grundlage der ATEX-Prinzipien ausgelegt. Produktspezifische Zertifikatsnummern, ausstellende Stellen und Angaben zu benannten Stellen werden nicht veröffentlicht. Dieser Unterschied in der Formulierung ist bei der Beschaffung wichtig und gilt für jeden Anbieter, den Sie prüfen: „auf Grundlage von ATEX ausgelegt
„ATEX-Prinzipien“ und „ATEX-zertifiziert“ sind unterschiedliche Aussagen. Fordern Sie das Zertifikat an, wenn Ihr Projekt eines benötigt.
Der Preis ist auf Anfrage erhältlich und richtet sich nach der Systemkonfiguration und den Projektanforderungen. Luftstrom, Materialart, Layout, Rohrleitungen, Filtration und Sicherheitskonfiguration beeinflussen den Preis zu stark, als dass ein veröffentlichter modellbezogener Preis aussagekräftig wäre.
Die Annahme, ein Funkenabscheider löse das Problem vollends. Ein mechanischer Abscheider wirkt lediglich auf die Flugbahn ein. Er erkennt nichts und wirkt nicht auf das Material ein, das sich bereits im Entstauber befindet.
Aluminium und Stahl in einen gemeinsamen Abscheider zu leiten, weil beides „Metall“ ist. Unterschiedliche Reaktivität, unterschiedliches Gefährdungsprofil. Prüfen Sie dies im Rahmen der Staubgefahrenanalyse und nicht erst danach.
Gemeinsame Rohrleitungen für Schleif- und Schweißarbeiten zu nutzen, ohne die Funkenlast zu berücksichtigen. Beim Schleifen entstehen meist deutlich mehr Zündquellen als durch Schweißlichtbögen, und die Schleifarbeiten laufen oft über längere Zeiträume.
Die Auslegung auf Schweißrauch und das Vergessen des mechanischen Staubs. Filtermedien, die für Feinstrauch im Submikrometerbereich ausgewählt wurden, verhalten sich bei Belastung mit Schleifpartikeln anders und versagen früher.
Das Material auf dem Metall ignorieren. Geöltes Material, eine verzinkte Beschichtung und eine Grundierung verändern jeweils die Filterbelastung, und keine dieser Eigenschaften erscheint in einer Luftstromberechnung.
Das Austragssystem als bloße Ordnungs- und Reinigungsfrage behandeln. Die Kettenbruchüberwachung gibt es, weil der Austrag eine sicherheitsrelevante Komponente ist.
Eine zentrale Absaugung mit integrierter Zündüberwachung bietet einer Fertigungsstätte einen zentralen Wartungspunkt, das Abführen von Schadstoffen aus dem Gebäude statt einer Rückführung sowie Sensorik entlang des Zündwegs. Dem gegenüber stehen:
Für eine Werkstatt mit sechs Werkbänken und wechselnden Aufgaben können mobile Absauggeräte und eine konsequente Reinigungsroutine tatsächlich die bessere Lösung sein. Bei einer Produktion mit festem Layout, in der den Großteil der Schicht über geschliffen wird, sieht die Rechnung meist anders aus.
A: Eine Schweißrauchabsaugung erfasst die Rauchfahne am oder nahe dem Lichtbogen und wird anhand des Erfassungsabstands ausgewählt. Eine zentrale Staubabscheideanlage versorgt ein über Rohrleitungen verbundenes Netz von Arbeitsstationen und wird anhand des Gesamtvolumenstroms, des statischen Drucks und der Sicherheitsausstattung ausgewählt. Viele Fertigungsbetriebe setzen beide Systeme ein.
A: Es hängt davon ab, was das Netzwerk speist. Plasma- oder Autogenschneiden, Fülldrahtschweißen und kontinuierliches Schleifen bringen allesamt Zündquellen in die Rohrleitungen. Geringvolumige WIG-Arbeiten an sauberem Stahl sind ein anderer Fall. Die Staubgefährdungsanalyse macht aus dieser Beurteilung eine Spezifikation.
A: Nicht, ohne dies ausdrücklich zu prüfen. Feine Aluminiumpartikel sind reaktiv und verhalten sich anders als eisenhaltiger Staub; die Vermischung beider Stoffe in einem Abscheider schafft Bedingungen, die eine allgemeine Spezifikation nicht abdeckt. Dies ist der häufigste Spezifikationsfehler in Betrieben mit unterschiedlichen Materialien.
A: Es überwacht das mechanische Austragsfördersystem. Wenn der Austrag ins Stocken gerät, sammelt sich das abgeschiedene Material im Abscheider, statt in den Lagerbereich weitertransportiert zu werden. Dadurch entsteht ein Brennstoffbett, das aus einer verirrten Glut einen Vorfall machen kann.
A: Die veröffentlichte Formulierung besagt, dass der Explosionsschutz nach ATEX-Grundsätzen ausgelegt ist. Produktzertifikatsnummern und ausstellende Stellen werden nicht öffentlich bekannt gegeben. Wenn zertifizierte Ausrüstung erforderlich ist, fordern Sie das konkrete Dokument an.
A: Das hängt eher vom Haubentyp und dem Erfassungsabstand als vom Schweißverfahren allein ab. Der Volumenstrom im Leitungszweig wird aus der Anschlussfläche und der erforderlichen Transportgeschwindigkeit berechnet und anschließend über das gesamte Leitungsnetz mit einem begründeten Gleichzeitigkeitsfaktor summiert.
A: Auf Anfrage erhältlich, abhängig von der Systemkonfiguration und den Projektanforderungen.
Ein konkreter erster Schritt: Gehen Sie während einer normalen Schicht durch die Fertigung und notieren Sie für jeden Arbeitsplatz, was geschweißt oder geschnitten wird, welche Beschichtung darauf vorhanden ist und wie viele Stunden in unmittelbarer Nähe geschliffen wird. Diese Notizen sind die Arbeitsgrundlage für eine Staubgefahrenanalyse und liefern die Daten, die über Ihre Zündschutzmaßnahmen entscheiden. Betriebe, die zudem Lackier- oder Pulverbeschichtungsarbeiten durchführen, stehen parallel vor der Frage der VOC-Behandlung, die eine Entstaubungsanlage nicht abdeckt – und es lohnt sich, beides gemeinsam statt nacheinander zu planen.
Senserui ist ein Hersteller von industriellen Umwelttechniksystemen, der auf Entstaubungs- und VOC-Behandlungssysteme spezialisiert ist. Seine Arbeit konzentriert sich auf ingenieurgetriebene Systemauslegung, modulare Standardisierung, Fertigungskonsistenz sowie die Entwicklung sichererer und wartungsfreundlicherer Lösungen zur industriellen Luftreinhaltung. Senserui wurde 2017 gegründet und fertigt an einem etwa 10.000 m² großen Produktionsstandort in Qingdao, China, mit hausinternen Prüfungen von Luftstrom, Geräuschpegel und Filtern vor der Auslieferung. Technische Prüfung durch das Senserui Engineering Team, einschließlich Systemtechnik, Prozessplanung, Qualitätskontrolle, Montage und Inbetriebnahme, Kundendienst sowie IoT-basierter Systembedienung.