Pour une réponse plus rapide, veuillez inclure votre WhatsApp ou Skype dans votre message afin que nous puissions vous contacter dès que possible.
Pour nous aider à répondre plus rapidement, veuillez laisser votre WhatsApp, e-mail ou détails du projet. Nous répondons généralement dans les 24 heures. Pour les demandes urgentes, contactez-nous sur WhatsApp : +8617862411260 ou WeChat : +8617862411260. appelez-nous directement.
Les dépoussiéreurs industriels se répartissent en cinq types de configuration : unités de poste au point d'émission, dépoussiéreurs mobiles, dépoussiéreurs fixes compacts desservant une cellule de production, unités centrales reliées par des gaines et systèmes centralisés avec stockage intégré de la poussière. Le type approprié dépend du nombre de points de captage, de la fréquence à laquelle ils fonctionnent simultanément, ainsi que de la taille des particules et de la combustibilité de la poussière.
La plupart des guides classent les dépoussiéreurs selon le principe de filtration : filtre à manches, filtre à cartouches, cyclone, laveur humide. Cette taxonomie est importante, mais elle répond à une question ultérieure. La première décision d'une usine est structurelle : chaque machine reçoit-elle sa propre unité, ou un seul ventilateur dessert-il de nombreux points de captage par l'intermédiaire de gaines ?
Si vous vous trompez sur ce point, aucun choix de filtre ne pourra y remédier. Un dépoussiéreur à cartouches adapté aux poussières fines reste peu performant s’il est sous-dimensionné pour 20 points de captage simultanés. Un système centralisé peut également gaspiller de l’énergie si la plupart de ses branches restent inutilisées pendant la majeure partie du poste.
La liste ci-dessous découle de ce choix structurel. Les médias filtrants sont abordés pour chaque type lorsqu'ils influent sur le résultat.
1. Unités d’aspiration au poste de travail
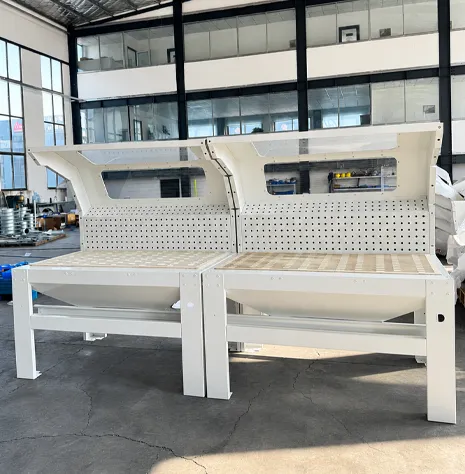
Ces unités captent la poussière à courte distance de son point de génération. Elles comprennent notamment les tables de meulage à aspiration descendante, les dépoussiéreurs autonomes boulonnés à côté d'une seule meuleuse et les unités compactes desservant un poste de soudage. La série PW de Senserui La table d'aspiration pour poussières de meulage et le dépoussiéreur autonome de meulage de la série PD entrent dans cette catégorie. Tous deux utilisent des éléments filtrants remplaçables et une structure pare-flammes ou d'interception des étincelles.
Idéal pour : les postes de travail isolés, les petits ateliers et les procédés qui fonctionnent indépendamment du reste de l’usine.
Véritable limite : chaque unité a son propre filtre à changer et son propre tiroir à poussières à vider. Dix tables signifient dix points de maintenance répartis dans l'atelier. Dès lors que le nombre de postes augmente, cette main-d'œuvre coûte souvent plus cher que le matériel.
2. Extracteurs mobiles et portables
Les extracteurs mobiles sont des unités sur roulettes ou portables que l'on déplace d'une tâche à l'autre. Cette catégorie comprend les extracteurs de type aspirateur vendus avec l'outillage électroportatif et les dépoussiéreurs à copeaux à sac courants dans les petits ateliers de menuiserie.
Dans le segment de l'outillage électroportatif, les extracteurs mobiles sont généralement vendus selon une classe de poussière (L, M ou H), qui indique le niveau de dangerosité des poussières que l'appareil est certifié pour traiter. Cette classification décrit le niveau de filtration et de confinement de l'extracteur. Elle n'indique pas si l'appareil est capable d'assurer le dépoussiérage de machines de production.
Idéal pour : les équipes de maintenance, les travaux de type chantier, le ponçage à l'outil portatif et le nettoyage.
Véritable limite : le débit d'air est restreint et la longueur du flexible crée une perte de charge. Ces appareils sont conçus pour suivre un seul outil, et non pour maintenir une ligne de production propre. Les usines qui y recourent pour des machines fixes constatent généralement que les opérateurs omettent de les raccorder pour les tâches de courte durée.
3. Dépoussiéreurs fixes compacts pour cellule de production unique
Il s'agit de la solution intermédiaire que de nombreuses usines négligent. Un dépoussiéreur compact est installé à l'extérieur ou à côté d'une cellule de production et dessert quelques machines par un court réseau de gaines. Il est fixe, les raccordements restent donc en place, mais il ne nécessite pas de réseau de gaines à l'échelle de l'usine.
L'unité centrale de dépoussiérage de la série S de Senserui (3–15 kW, 3 000–15 000 m³/h) est conçue à cet effet pour les particules fines et ultrafines. Elle utilise un décolmatage assisté par vibrations et une surveillance de sécurité multicapteur. Les applications types incluent la fabrication pharmaceutique, les matériaux de batteries et l'électronique.
Idéal pour : une seule zone de procédé produisant des poussières fines, une production à proximité d'une salle blanche ou une ligne pilote que vous prévoyez de reproduire.
Véritable limite : chaque cellule nécessite son propre dépoussiéreur. Si vous raccordez par la suite trois cellules, l'exploitation et l'entretien de trois unités compactes peuvent coûter plus cher qu'un seul système centralisé dimensionné pour la charge globale.
4. Centrales de dépoussiérage
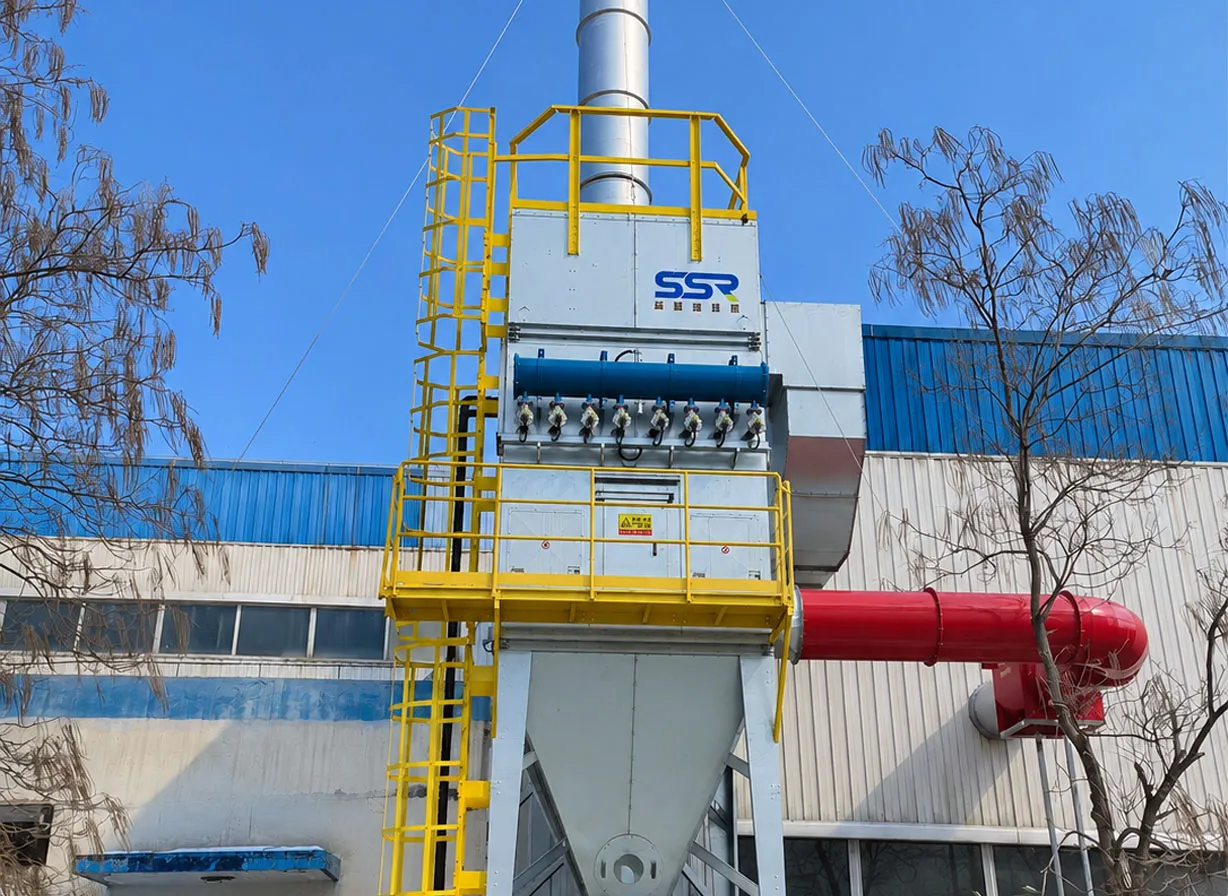
Une unité centrale est installée à l'extérieur de l'atelier de production et raccordée à chaque point de captage par un réseau de gaines équipé de clapets de dérivation. Un seul groupe de ventilation, un seul étage de filtration et un seul point de rejet desservent l'ensemble de l'atelier.
Dans ce type, le profil de poussière détermine la série :
Par rapport à un atelier encombré d'unités mobiles ou d'aspiration à la source, un système centralisé évacue le bruit, le remplacement des filtres et la manipulation des poussières hors de la zone de production. Les opérateurs n'ont rien à raccorder : il leur suffit d'ouvrir une vanne.
Idéal pour : les usines comptant de nombreuses machines fixes fonctionnant à des moments qui se chevauchent.
Véritable limite : le réseau de gaines constitue le cœur du système. Une mauvaise conception des gaines (diamètres inadaptés, trop de coudes, piquages ajoutés ultérieurement sans recalcul) entraîne une perte d'aspiration en bout de ligne, que l'unité centrale ne peut pas compenser. Un projet centralisé requiert également plus de temps de planification et d'installation que l'achat d'unités autonomes, et tout déplacement futur de machines impose de modifier la tuyauterie.
5. Systèmes centralisés avec stockage intégré des poussières
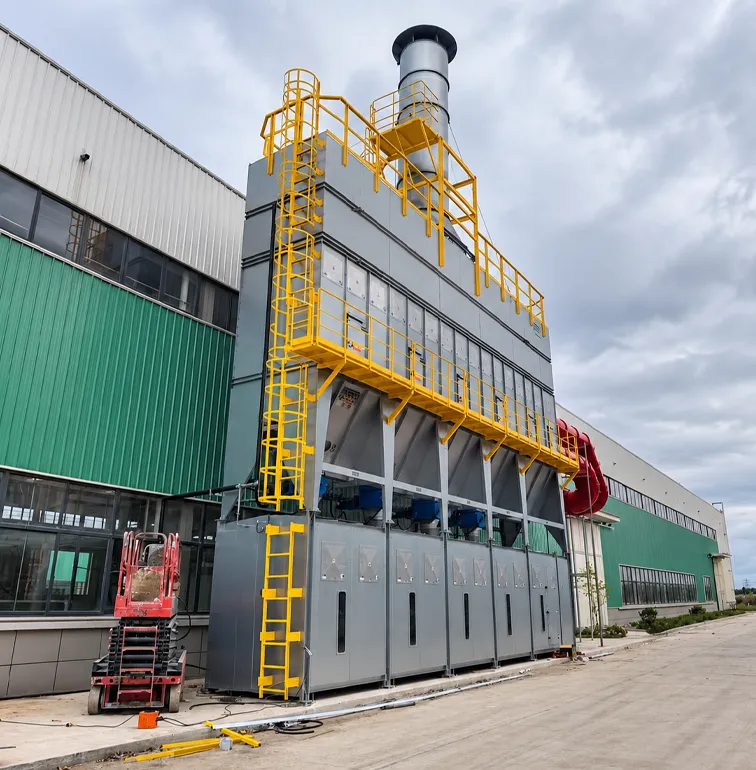
Lorsque les volumes de poussière sont importants, la vidange des bacs devient une contrainte majeure. Cette configuration associe une unité centrale à un silo ou à une benne de stockage, permettant ainsi d'évacuer les matières collectées dans un contenant dimensionné pour plusieurs jours de production.
Senserui propose deux formats de stockage :
Idéal pour : les usines de menuiserie et d'ameublement à haut débit, ainsi que tout site où les poussières collectées sont revendues, incinérées ou évacuées en vrac.
Limite réelle : un silo est une structure volumineuse. Il nécessite des fondations, de l'espace sur le site et éventuellement une autorisation d'urbanisme. La poussière combustible stockée concentre également les risques d'incendie et d'explosion en un seul endroit ; le stockage doit donc faire partie de l'analyse des risques, et non être une considération secondaire.
| Facteur | À la source | Mobile | Compact à l'échelle de la cellule | Centralisé | Centralisé + stockage |
| Points de captage desservis | 1 | 1 (mobile) | Quelques-uns, dans une même zone | Nombreux, à l'échelle de l'usine | Nombreux, à l'échelle de l'usine |
| Réseau de gaines requis | Aucune ou minimale | Tuyau flexible uniquement | Conduits courts | Réseau complet | Réseau complet + évacuation |
| Bruit au poste de travail | Au poste de travail | Au poste de travail | Déplacé hors de la cellule | Déplacé à l'extérieur de l'atelier | Déplacé à l'extérieur de l'atelier |
| Points de maintenance des filtres | Un par unité | Un par unité | Un par cellule | Un | Un |
| Gestion des poussières | Manuel, par unité | Manuel, par unité | Par cellule | Évacuation centralisée | Silo ou benne de stockage en vrac |
| Extension | Ajouter des unités | Ajouter des unités | Ajouter des cellules | Ajouter des dérivations (nécessite un recalcul) | Ajout de piquages ; capacité de stockage fixe |
| Planification initiale | Faible | Faible | Modéré | Élevée | Le plus élevé |
| Risque principal en cas de mauvaise application | Frais de main-d'œuvre à grande échelle | Les opérateurs ne branchent pas les équipements | Multiplier les unités en cas de croissance | Aspiration faible sur les dérivations éloignées | Le stockage devient le principal foyer de risque |
Le tableau répertorie les quatre séries mentionnées dans le cadre de cet article. Les chiffres proviennent des données produits publiées par Senserui.
| Série | Rôle de la configuration | Puissance nominale | Débit d'air | Dimensions approximatives (L × l × H) | Profil des poussières | Remarques publiées |
| Série W (W1.1 / W2.2 / W3) | Localisé, ponctuel | 1.1–3 kW | 700–2 000 m³/h | 700 × 350 × 1,360 mm | Soudage, meulage, petits travaux de métallurgie | Encombrement réduit pour postes individuels |
| Série S (S3 / S5.5 / S7.5 / S11 / S15) | Compact à l'échelle de la cellule | 3–15 kW | 3 000–15 000 m³/h | 2 000 × 1 200 × 3 200 mm à 2 100 × 2 100 × 6 000 mm | Fines et ultrafines | Décolmatage assisté par vibrations ; surveillance multicapteur |
| Série CC (CC30–CC150) | Centralisé | 30–150 kW | 30 000 à 150 000 m³/h | 3,500–13,000 × 2,400 × 8,500 mm | Particules moyennes et grosses | Bruit <80 dB ; objectif d’émission <5 mg/m³ dans des conditions appropriées |
| Série CP (CP30–CP150) | Centralisé | 30–150 kW | 30 000 à 150 000 m³/h | 3,500–13,000 × 2,400 × ~7,000 mm | Fines et ultrafines | Bruit <80 dB ; objectif d’émissions <5 mg/m³
|
Une tendance mérite d'être soulignée : sur l'ensemble des gammes publiées pour les séries S, CC et CP, le débit d'air nominal est d'environ 1 000 m³/h par kilowatt de puissance nominale. Il s'agit d'une vérification rapide de cohérence lorsque vous comparez des devis, bien que le choix réel du ventilateur dépende des pertes de charge du système et non de ce ratio.
Les séries CC et CP partagent les mêmes plages de puissance et de débit d'air. Le choix entre les deux dépend de la granulométrie des particules, et non de la taille de l'usine.
Dimensionner pour la totalité des points de captage. Additionner les besoins en débit d'air de chaque machine revient à supposer que tout fonctionne en même temps. Si la moitié des postes est à l'arrêt à un instant donné, un système centralisé dimensionné sur la somme totale gaspillera de l'énergie. Les conceptions à plusieurs ventilateurs qui n'activent que ceux requis par la demande réelle répondent à ce problème, mais le point de départ reste une estimation honnête de la simultanéité.
Considérer la classe de filtration d'un outil électroportatif comme une spécification d'usine. Un aspirateur mobile de classe M ou H gère la poussière dangereuse sur un seul outil, mais n'indique en rien la capacité requise pour une ligne de production.
Mélanger des poussières incompatibles dans un même système. Les étincelles issues du meulage des métaux qui pénètrent dans une gaine transportant également de la poussière de bois créent une voie d’inflammation. Des systèmes séparés, ou une détection et une suppression des étincelles conçues pour le mélange spécifique, sont nécessaires.
Omettre le stockage du premier plan. Les usines ajoutent un silo après la mise en service du dépoussiéreur, puis découvrent que la hauteur de décharge, l’encombrement au sol ou l’isolation de sécurité ne conviennent pas. Le volume de stockage doit être inclus dans le calcul initial.
Senserui ne publie pas de tarifs fixes. Les prix sont disponibles sur demande selon la configuration du système et les exigences du projet.
La raison est structurelle. Dans un système centralisé, les conduits, les vannes, l’installation, les composants de sécurité et l’automatisation peuvent représenter une part du projet aussi importante que l’unité principale elle-même, et ces éléments dépendent de votre plan au sol. Les principaux facteurs qui influencent le plus un devis sont le débit d’air total, la longueur et la complexité des conduits, le degré de filtration requis par la poussière, les équipements de sécurité nécessaires en présence de poussières combustibles, le volume de stockage et l’inclusion ou non d’une surveillance IoT.
Pour comparer équitablement les configurations, comparez également les coûts d’exploitation : la consommation d’énergie dans des conditions d’utilisation réalistes, la fréquence de remplacement des filtres et la main-d’œuvre nécessaire pour vider plusieurs conteneurs à poussières.
Si vos poussières sont combustibles (le bois, de nombreux métaux, les poudres alimentaires, les matériaux de batteries et certains plastiques en font partie), le choix de la configuration relève également de la sécurité.
La norme NFPA 660, relative aux poussières combustibles et aux solides particulaires (édition 2025), publiée par la National Fire Protection Association, regroupe les exigences NFPA concernant les risques d’incendie et d’explosion liés aux poussières combustibles, notamment les dépoussiéreurs et l’analyse des risques liés aux poussières. Aux États-Unis, l’OSHA fournit des recommandations sur les poussières combustibles susceptibles de s’appliquer en vertu de la réglementation générale de l’industrie. Dans l’UE, la directive 2014/34/UE (ATEX) couvre les équipements et systèmes de protection destinés à être utilisés en atmosphères potentiellement explosives.
En pratique, cela influe sur le choix de configuration de deux manières. Les systèmes centralisés concentrent les poussières : les évents d'explosion, le découplage et la détection d'étincelles doivent donc être intégrés dès la conception de l'unité centrale et du stockage. En revanche, de multiples petites unités réparties dans un atelier dispersent le danger, mais multiplient le nombre de points à inspecter.
Senserui indique que sa conception de protection contre les explosions repose sur les principes ATEX. L’entreprise ne publie pas de numéro de certificat ATEX ; les acheteurs qui exigent un équipement certifié doivent donc demander la documentation correspondant à la configuration spécifique.
Q : Quelle est la différence entre un extracteur de poussières et un dépoussiéreur ?
R : Dans la pratique, les deux termes se recoupent. On emploie généralement « extracteur de poussière » pour désigner les appareils mobiles reliés à un outil, et « dépoussiéreur » pour les installations industrielles fixes. Les deux captent et filtrent les particules en suspension dans l'air ; la configuration et la capacité importent bien plus que l'appellation.
Q : À partir de combien de postes de travail un système centralisé est-il justifié ?
R : Il n'existe pas de seuil fixe. Les critères déterminants sont le nombre de points fonctionnant simultanément, leur éloignement géographique et le coût de main-d'œuvre lié à l'entretien d'unités indépendantes. Un calcul de débit d'air et de réseau de gaines basé sur votre implantation permet d'obtenir une réponse solidement étayée.
Q : Un système centralisé unique peut-il traiter à la fois les poussières de bois et de métal ?
R : Cela est généralement déconseillé sans étude technique spécifique. Les étincelles issues des procédés métalliques peuvent enflammer les poussières de bois combustibles présentes dans des conduits ou des filtres communs. La solution habituelle consiste à utiliser des systèmes séparés.
Q : Senserui publie-t-il les tarifs de ses séries W, S, CC et CP ?
R : Non. Les tarifs sont disponibles sur demande, car ils dépendent du débit d'air, des gaines, de la filtration, des composants de sécurité et de la configuration de l'usine.
Q : Les dépoussiéreurs Senserui sont-ils certifiés ATEX ?
R : Senserui indique que sa conception de protection contre les explosions repose sur les principes ATEX. Aucun numéro de certificat ATEX n’est répertorié publiquement ; demandez donc la documentation si votre projet exige un équipement certifié.