Para una respuesta más rápida, incluya su WhatsApp o Skype en su mensaje para que podamos contactarle lo antes posible.
Para ayudarnos a responder más rápido, por favor deje su WhatsApp, correo electrónico o detalles del proyecto. Normalmente respondemos dentro de 24 horas. Para consultas urgentes, contáctenos por WhatsApp: +8617862411260 o WeChat: +8617862411260. llámenos directamente.
Un sistema de captación de gases de escape para fuentes de COV captura el vapor de disolvente en la cabina, la zona de evaporación o el horno, lo transporta por conductos a un caudal controlado y lo lleva a una unidad de abatimiento, como un adsorbedor de carbón activado. El dimensionamiento depende del caudal de aire capturado y de la carga de disolvente, no solo del tamaño de la cabina.
Qué hay entre la cabina de pulverización y la chimenea
Un sistema de captación de gases de escape es una cadena, y cada eslabón transfiere sus valores al siguiente:
Un error en el primer eslabón, como aspirar más aire del que necesita el proceso, se traduce más adelante en un adsorbedor más grande, un ventilador de mayor tamaño y una menor vida útil del carbón. Esta guía sigue la cadena en orden y se detiene donde se toman las decisiones de dimensionamiento.
| Punto de emisión | Características del escape | Consecuencia para el diseño |
| Zona de aplicación de la cabina de pulverización | Gran volumen de aire, baja concentración de disolvente, arrastra niebla de sobrepulverización | Filtre las neblinas aguas arriba del carbón; el caudal de aire viene determinado por las aberturas de la cabina, no por la carga de disolvente |
| Sala de evaporación inicial / nivelación de pintura | El disolvente sigue evaporándose después de detener la pistola; movimiento de aire moderado | La captación debe funcionar durante todo el tiempo de nivelación, no solo durante la pulverización |
| Horno de secado y curado | Caliente, menor volumen, mayor concentración de disolvente | Enfríe o acondicione antes de la adsorción; la masa horaria de disolvente puede superar a la de la cabina a pesar de tener un caudal inferior |
| Estación de limpieza con disolventes | Intermitente, localizada, a menudo un solo disolvente | Campana de captación local pequeña; decida si se une al conducto principal o si tiene su propia línea |
HAC de Senserui enumera estos cuatro tipos de proceso entre sus aplicaciones típicas, junto con procesos químicos y farmacéuticos.
El caudal de captación se determina a partir de la geometría de la abertura y del movimiento de aire hacia el interior que el proceso necesita para retener el vapor. No se determina a partir del adsorbedor. Si se extrae demasiado poco, el disolvente se escapa al taller. Si se extrae demasiado, la misma masa de disolvente se distribuye en más aire, lo que implica un adsorbedor más grande, más energía para el ventilador y una concentración de entrada menor con la que debe trabajar el carbón.
Para establecer el caudal de diseño:
La masa de disolvente que entra en el adsorbedor cada hora es:
Tasa másica de disolvente (kg/h) = caudal de aire (m³/h) × concentración (mg/m³) ÷ 1.000.000
Cálculo ilustrativo con valores hipotéticos, no una especificación de Senserui: 20.000 m³/h a 50 mg/m³ suministran 1 kg de COV por hora, u 8 kg durante un turno de ocho horas.
Las horas hasta que el carbón se satura se deducen entonces de:
Horas = masa de carbón (kg) × capacidad de trabajo (kg de COV por kg de carbón) ÷ caudal másico de disolvente (kg/h)
La capacidad de trabajo no es un único valor para el «carbón activado». Proviene de los datos del proveedor de carbón para su disolvente específico, a su temperatura y humedad, y una mezcla de varios disolventes debe evaluarse especie por especie.
De esto se derivan dos consecuencias. En primer lugar, duplicar el caudal de aire manteniendo constante la masa de disolvente no duplica el consumo de carbón. Agranda el adsorbedor y el ventilador, y reduce la concentración de entrada, lo que normalmente disminuye la capacidad de trabajo que puede alcanzar el carbón. En segundo lugar, la saturación es el límite superior del intervalo, no el objetivo. El disolvente comienza a aparecer en la salida cuando el frente de la zona de adsorción alcanza el extremo del lecho, antes de que todo el lecho esté lleno. Por tanto, el intervalo de sustitución viene determinado por el punto de ruptura.
La niebla de pulverización que llega al carbón recubre su superficie y obstruye los poros. Esto aumenta la resistencia al flujo y reduce la capacidad, por lo que debe instalarse una etapa de filtración antes del adsorbedor, con su propia medición de presión. El calor también perjudica la adsorción: cuanto más caliente está el gas, menos disolvente retiene el carbón, por lo que los gases de escape del horno deben acondicionarse antes de entrar en el lecho. En determinadas condiciones, la humedad compite con el disolvente por los sitios de adsorción, algo especialmente importante en climas húmedos y cuando los gases de escape contienen emisiones de recubrimientos al agua.
Senserui indica monitorización de presión diferencial en el HAC. La página del producto no especifica dónde se ubica la etapa de prefiltro dentro de una configuración HAC-M, por lo que debe confirmarlo en el presupuesto.
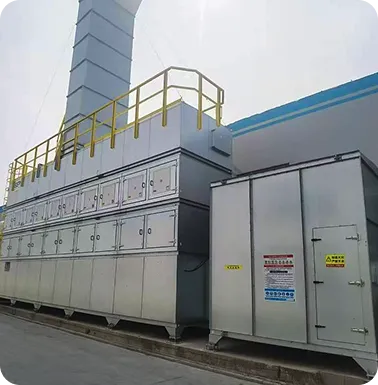
HAC / HAC-M modular de Senserui Sistema de tratamiento de gases de escape es una unidad de adsorción de carbón activado. Esta tabla diferencia lo que indica la página del producto de lo que aún se debería solicitar.
| Parámetro | Información publicada | Solicite |
| Adsorbente | Carbón activado en panal de alto índice de yodo | El valor del índice de yodo y los datos de capacidad específicos para el disolvente en sus condiciones |
| Arquitectura | Modular, con varios ventiladores | Número de ventiladores y módulos para su caudal de aire; comportamiento con carga reducida |
| Sustitución del carbón | Diseño de casetes de carbón reemplazables | Número de casetes, masa de carbón por casete, tiempo de sustitución, gestión del carbón agotado |
| Monitorización | Control de presión diferencial; control de saturación; monitorización IoT opcional | Tipo de sensor, puntos de consigna de alarma y formato de exportación de datos |
| Aplicaciones | Cabinas de pulverización, salas de nivelación de pintura, secado y curado, limpieza con disolventes, procesos químicos y farmacéuticos | Adecuación a la mezcla de disolventes y a la temperatura de entrada |
| Caudal de aire y potencia | No se publica ningún rango fijo; se configura según el caudal de aire y la concentración de COV | Caudal de aire nominal y kW para su configuración |
| Certificación | No se ha publicado ningún número de certificado específico del producto | Qué certificados corresponden a la unidad suministrada |
| Precio | Disponible bajo solicitud según la configuración del sistema y los requisitos del proyecto | Presupuesto |
El índice de yodo es un indicador del desarrollo de microporos en el carbón. Es un indicador de calidad, no una garantía de capacidad para un disolvente concreto, por lo que una cifra por sí sola no indica cuánto durará una carga. El carbón de panal suele elegirse para mantener baja la resistencia al flujo. No se publica la caída de presión del HAC, así que consulte en el presupuesto la potencia del ventilador para su caudal.
En comparación con los paquetes de adsorbedores convencionales de un solo ventilador, una disposición modular con varios ventiladores permite que varios ventiladores más pequeños compartan el caudal de aire. Senserui describe esto como una operación basada en la demanda para la gestión de la energía en todos sus sistemas. No se publican cifras de energía específicas para HAC.
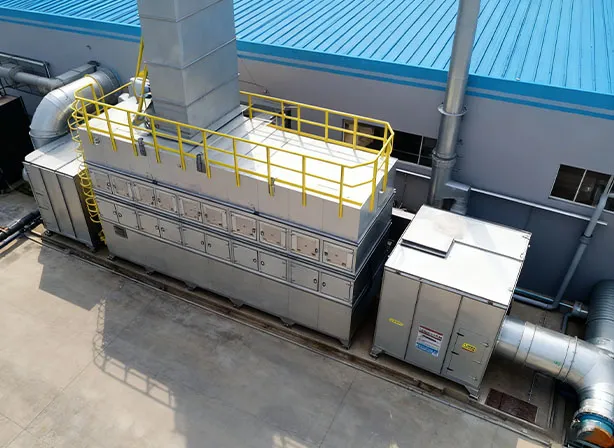
La presión diferencial mide la resistencia al flujo. Aumenta cuando la neblina, el polvo o los condensados obstruyen el medio, y no indica si el carbón aún sigue adsorbiendo. Un monitor de ruptura detecta el disolvente que sale del carbón. Ambas señales responden a preguntas diferentes, y analizarlas en conjunto permite distinguir un problema de mantenimiento de uno de capacidad.
| Presión diferencial | Indicación de saturación | Significado probable |
| Normal | Ninguno | Tanto el carbón como el prefiltro están en condiciones de funcionamiento |
| Alto | Ninguno | El prefiltro o la cara de carbón está obstruido; la capacidad puede mantenerse intacta |
| Normal | Alarma | El carbón está próximo a la saturación o ya saturado; la vía de flujo está despejada |
| Alto | Alarma | Colmatación y saturación simultáneas; compruebe qué ha cambiado aguas arriba |
Un lecho saturado puede presentar una baja pérdida de carga, por lo que puede parecer que está en buen estado si solo se considera la presión, aunque el disolvente lo atraviese.
Para establecer el intervalo de sustitución a partir de mediciones y no del calendario:
| Disposición | Volumen de extracción | Concentración en el adsorbedor | Riesgo de emisiones fugitivas | Adecuación típica |
| Encapsulamiento completo o cabina con aberturas controladas | Alto | Baja | Bajo si se mantiene bajo presión negativa | Cabinas de pulverización |
| Campana local o ranura en la fuente | Baja a moderada | Mayor | Depende de la posición de la campana con respecto a la pieza | Estaciones de limpieza, piezas pequeñas |
| Puerto de extracción de horno cerrado | Baja | Más alto | Baja | Hornos de curado |
| Ventilación general de la sala | Muy alto | Muy bajo | Alto | Rara vez resulta práctico para la adsorción en carbón |
La adsorción del aire de la sala suele ser poco práctica porque el volumen es grande y la concentración es baja. Instalar una campana en el punto de emisión requiere más esfuerzo de diseño, pero reduce todo lo que viene después.
La adsorción con carbón es adecuada para corrientes como el escape de una cabina: gran volumen, concentración de disolvente baja a moderada, sin necesidad de combustible ni llama. El diseño de casetes limita el mantenimiento a sustituir módulos de carbón en lugar de reconstruir un lecho.
Los límites definen los proyectos con mayor frecuencia que los puntos fuertes. El carbón es un consumible, por lo que el coste recurrente varía en función de la masa de disolvente y no del caudal de aire, y una corriente de alta concentración, como los gases de escape del horno, puede reducir drásticamente los intervalos de sustitución. La adsorción transfiere el disolvente del aire al carbón; no lo destruye, de modo que el carbón agotado se convierte en un flujo de residuos que debe gestionarse según la normativa local. Las corrientes calientes o húmedas requieren acondicionamiento antes de llegar al lecho. En una línea dominada por la carga del horno de curado, la fase de diseño debe evaluar si todo ese caudal debe tratarse con carbón.
Precio: disponible bajo solicitud según la configuración del sistema y los requisitos del proyecto.
La configuración depende del caudal de aire y de la concentración de COV, por lo que se necesitan estos datos para elaborar el presupuesto:
El colector es el dispositivo de captación en la fuente: una cabina, campana o salida de escape de horno. La unidad de tratamiento, como un adsorbedor de carbón activado, se sitúa aguas abajo y elimina los COV de la corriente captada. Los errores en el diseño del colector alteran lo que recibe la unidad de tratamiento.
Por punto de emisión, a partir de la geometría de la abertura y del movimiento de aire hacia el interior que requiere su proceso. Se suman los caudales de las fuentes que funcionan al mismo tiempo y se verifica el total frente al caudal de aire nominal del adsorbedor.
No existe un intervalo universal. Depende del caudal másico de disolvente, de la masa de carbón y de la capacidad de trabajo, y se determina mejor a partir de la tendencia del punto de ruptura. Senserui no ha publicado ningún intervalo de sustitución para el HAC.
No. La página del producto indica que las configuraciones se adaptan al caudal de aire y a la concentración de COV y no proporciona ningún rango numérico fijo.
Senserui declara una gestión de calidad a nivel de empresa según ISO 9001:2015, conformidad CE y diseño de protección contra explosiones basado en los principios de ATEX. No se ha publicado ningún número de certificado específico de producto para el HAC, por lo que debe solicitar los certificados aplicables a la unidad suministrada. La guía sobre el marcado CE de la Comisión Europea atribuye al fabricante la responsabilidad de identificar los requisitos aplicables.
Depende de si sus horarios, temperaturas y concentraciones son compatibles. Combinarlos sin una revisión de la configuración conlleva el riesgo de introducir gases de escape calientes y concentrados del horno en un lecho dimensionado para el aire diluido de la cabina.